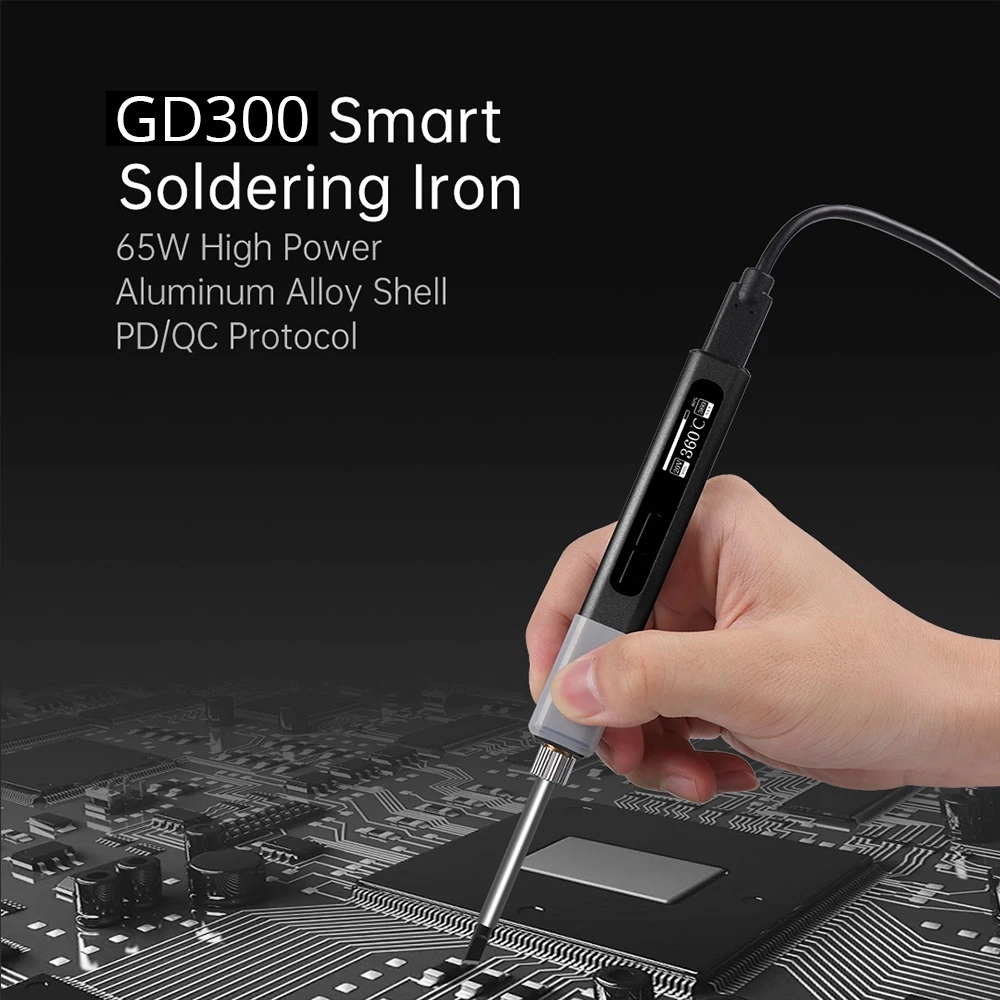
Vakiolämpötilaisen juotosraudan käyttöohjeet
1. Uuden vakiolämpötilaisen juotosraudan valmistelu ennen käyttöä:
Ennen uuden vakiolämpöisen juotosraudan käyttöä juotosraudan kärki on pinnoitettava juotoskerroksella ennen kuin sitä voidaan käyttää normaalisti. Kun vakiolämpötilaista juotoskolvia käytetään jonkin aikaa, juotosraudan kärjen teräpinnalle ja sen ympärille muodostuu oksidikerros, joka aiheuttaa "tinan syömistä". "Jos se on vaikea ilmiö, voit viilata oksidikerroksen ja pinnoittaa sen uudelleen juotteella.
2. Vakiolämpötilaisen juotosraudan pitäminen:
a. Kääntökahva: pidä vakiolämpöisen juotosraudan kahvaa kämmenessäsi viidellä sormella. Tämä menetelmä soveltuu suuritehoisille vakiolämpötilaisille sähköjuottimille hitsaamaan suuria määriä lämpöä haihduttavia osia.
b. Eteenpitomenetelmä: Pidä vakiolämpötilassa olevasta juotosraudan kahvasta kiinni neljällä sormella peukaloa lukuun ottamatta ja paina peukaloa juotosraudan suuntaan. Tässä menetelmässä käytetty juotosrauta on myös suhteellisen suuri, ja useimmissa niistä on kaarevat juotospäät.
c. Kynän pitotapa: Pidä vakiolämpötilassa olevaa juotoskolviketta kuin kynää. Se soveltuu pienitehoisiin juotoskolveihin ja pienten hitsattavien osien hitsaukseen.
3. Hitsausvaiheet:
Hitsausprosessin aikana työkalut tulee sijoittaa siististi ja vakiolämpöistä juotosraudaa pitää vakaasti ja linjassa. Yleiskontaktihitsauksessa on parasta käyttää hartsiteräistä putkimaista juotoslankaa. Pidä toisessa kädessä vakiolämpötilaisen juotosraudan kahvaa ja toisessa juotoslankaa.
1. Yksi tapa on koskettaa kuumennettua ja tinattua juotosraudan kärkeä ydinlangan kanssa ja koskettaa sitten juotosliitosaluetta käyttämällä sulaa juotetta auttamaan alkulämmön johtamista juottimesta työkappaleeseen ja poistaa sitten tina lanka. Irrota juotosraudan kärki juotospinnasta.
2. Yksi tapa on koskettaa juotosraudan kärkeä tappiin/tyynyyn ja asettaa tinalanka juotosraudan kärjen ja tapin väliin lämpösillan muodostamiseksi; siirrä sitten tinalanka nopeasti juotoskohdan alueen vastakkaiselle puolelle.
Yleensä kuitenkin tapahtuu sopimattoman lämpötilan, liian suuren paineen, pitkittyneen retentioajan tai näiden kolmen yhdistelmän käyttö, mikä vahingoittaa piirilevyä tai komponentteja.
4. Varotoimet vakiolämpöisellä sähköjuottimella juottamista varten:
1. Vakiolämpöisen sähköjuottimen juotosraudan kärjen lämpötilan on oltava sopiva. Erilämpöisten juotosraudan kärkien laittaminen hartsilohkolle aiheuttaa erilaisia ilmiöitä. Yleisesti ottaen lämpötila, jolloin hartsi sulaa nopeasti eikä savua, on sopivampi.
2. Vakiolämpötilaisen sähköjuottimen hitsausajan tulee olla sopiva. Juotoskohdan lämmittämisestä siihen hetkeen, jolloin juote sulaa ja valuu juotoskohdan yli, sen pitäisi yleensä valmistua muutamassa sekunnissa. Jos hitsausaika on liian pitkä, hitsauskohdassa oleva virtaus haihtuu kokonaan ja hitsausteho häviää. Jos hitsausaika on liian lyhyt, hitsauskohdan lämpötila ei saavuta hitsauslämpötilaa, eikä juote sula kokonaan, mikä voi helposti aiheuttaa väärän hitsauksen.
3. Käytä sopivaa määrää juotetta ja juokstetta. Yleensä liian paljon tai liian vähän juotetta ja juokstetta käytetään hitsauskohdissa, mikä vaikuttaa suuresti hitsauksen laatuun.
4. Estä hitsauskohdassa oleva juote valumasta satunnaisesti. Ihanteellinen hitsaus olisi, että juote hitsataan vain sinne, missä se on hitsattava. Hitsauksen alussa juotetta tulisi olla vähemmän. Kun hitsauspiste on saavuttanut hitsauslämpötilan ja juote valuu hitsauskohdan rakoon, lisää juote, jotta hitsaus saadaan nopeasti valmiiksi.
5. Älä kosketa juotoskohtaa hitsausprosessin aikana vakiolämpöisellä sähköjuottimella. Kun juotoskohdassa oleva juote ei ole täysin jähmettynyt, juotettuja komponentteja ja juotoskohdan johtoja ei saa siirtää, muuten juotoskohta vääntyy ja tapahtuu virtuaalista juottamista.
6. Kun hitsaat vakiolämpöisellä juotosraudalla, älä polta ympäröiviä komponentteja ja johtoja. Hitsattaessa on varottava, ettei juotos polta ympäröivien johtimien muovista eristekerrosta ja komponenttien pintaa, etenkään tuotteissa, joissa on kompakti hitsausrakenne ja monimutkainen muoto. .
7. Kun hitsaus on valmis, puhdista hitsauksen jälkeen ajoissa. Hitsauksen päätyttyä leikatut langanpäät ja hitsauksen aikana pudonnut tinakuona tulee poistaa ajoissa, jotta ne eivät putoa tuotteeseen ja aiheuta piileviä vaaroja.