Oikea juotosraudan kärjen valinta ja sen tehokas huolto
(1) Juotosraudan kärjen rakenne
Juotosraudan kärki on yleensä valmistettu kuparimateriaalista. Sen suojaamiseksi hapettumiselta ja ruostumiselta hitsauksen korkeissa lämpötiloissa juotosraudan kärki on usein galvanoitu, yleensä rauta-nikkelilejeeringistä, ja juotosraudan kärjen etupää on yleensä rautapinnoitettu. Jotkut juotosraudan kärjet on myös valmistettu seosmateriaaleista, jotka eivät hapetu helposti.
(2) Juotosraudan kärjen muoto ja erittely
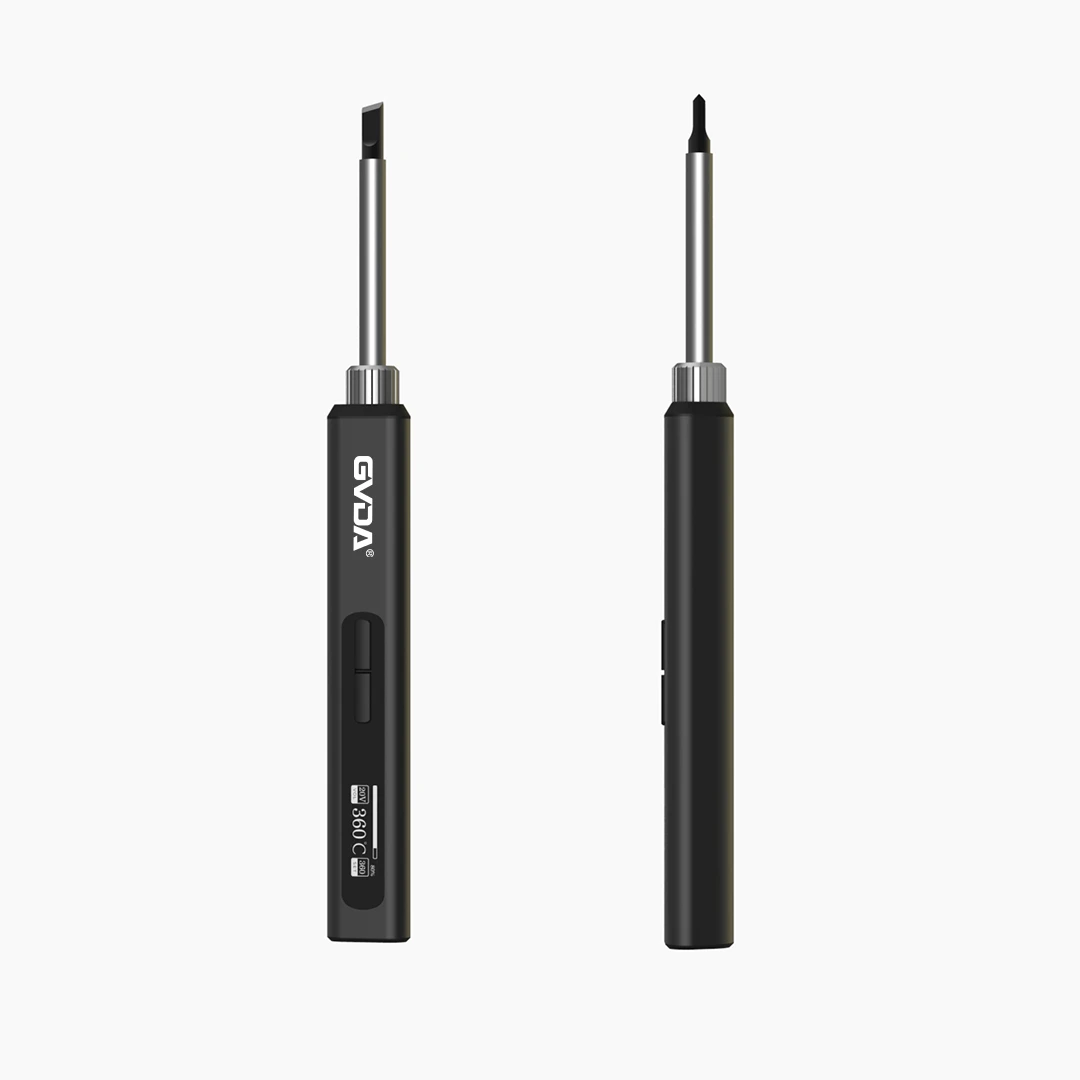
Juotosraudan kärkiä on monia muotoja ja eritelmiä. Juotosraudan kärkien muotoja ovat pääasiassa kartiomainen, talttamainen (litteä lapion muotoinen), hevosenkengän muotoinen, kaksiosainen litteä lapiomainen hevosenkengän muotoinen, neliömäinen ja kuuma istukka.
(3) Oikea juotosraudan kärjen valinta
Oikealla juotoskärkien valinnalla voidaan saavuttaa parempi juotos alimmassa lämpötilassa ja maksimoida juotosraudan kärjen käyttöikä. Pääperuste juotosraudan kärjen valinnassa on seuraava.
●Valitse juotosraudan kärjen sopiva muoto juotettavien komponenttien tyypin mukaan. Esimerkiksi: SOIC:n purkamiseen kannattaa valita kaksiosainen litteä lapion hevosenkengän muotoinen juotosraudan kärki ja QFP/PLCC:n purkamiseen nelikulmainen juotosraudan kärki.
●Valitse sopivan kokoinen juotoskärki hitsattavan komponentin juotosliitoksen koon mukaan. Esimerkiksi: pienissä juotosliitoksissa voidaan käyttää kartiomaisia juotoskärkiä ja suuremmissa juotosliitoksissa talttamaisia tai sylinterimäisiä juotoskärkiä, kuten kuvassa 4-58.
(4) Juotosraudan kärjen oikea käyttö ja huolto
① Kun tinataan ensimmäistä kertaa, tinalangan tulee koskettaa juotosraudan kärkeä alhaisesta lämpötilasta (noin 183 astetta), eikä se saa ylittää juotosraudan tinausosaa. Vältä juotosraudan käyttöä laitteen tappien työntämiseen tai hankaamiseen estääksesi pinnoitteen vaurioitumisen ja juotosraudan muodonmuutoksia.
② Lämpötilaohjatun juotosraudan lämpötila ei saa ylittää 350 astetta. Liian korkeat kovettumislämpötilat nopeuttavat pinnoitteen vaurioitumista.
③Puhdista juotosraudan kärki ja lisää tinaa juotosraudan kärkeen lämmönjohtamisen helpottamiseksi. Pidä pelti raudan kärjessä ja puhdista kärki aina.
④ Juotoslangan ytimen juoksutteen happamuus on korkea, mikä vaikuttaa myös juotosraudan kärjen käyttöikään. Älä käytä juoksutetta juotosraudan kärjen puhdistamiseen.
⑤ Puhdistukseen käytettävän vaahtomuovin tulee olla oikean viskositeetin ja kosteuden omaavaa, ja juotosraudan kärki hapettuu helposti joutuessaan alttiiksi vedelle.
⑥Älä raaputa rauta-nikkeliseoksesta juotosraudan kärkeä varten oksidikerrosta veitsellä tai muilla esineillä, äläkä lyö juotosraudan kärjen L tinakuonaa kovalla esineellä (paitsi itse valmistettu kuparijuottokolvi). kärki).
⑦Kun sähköjuotinta ei käytetä pitkään aikaan, virta tulee katkaista ajoissa, jotta juotosraudan sydämen kiihtyvä hapettumista vältetään ja käyttöikää lyhennetään (joissakin vakiolämpötilaisissa juotosasemissa on tällä hetkellä automaattinen lepotilatoiminto) .
⑧ Ennen kuin sammutat juotosraudan, tinaa juotosraudan kärki kiihtyneen hapettumisen välttämiseksi.